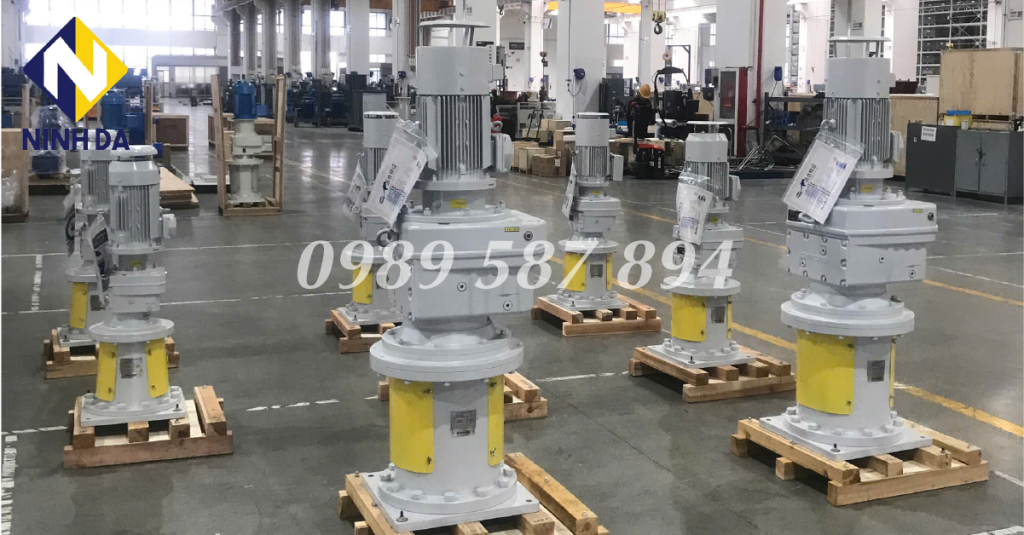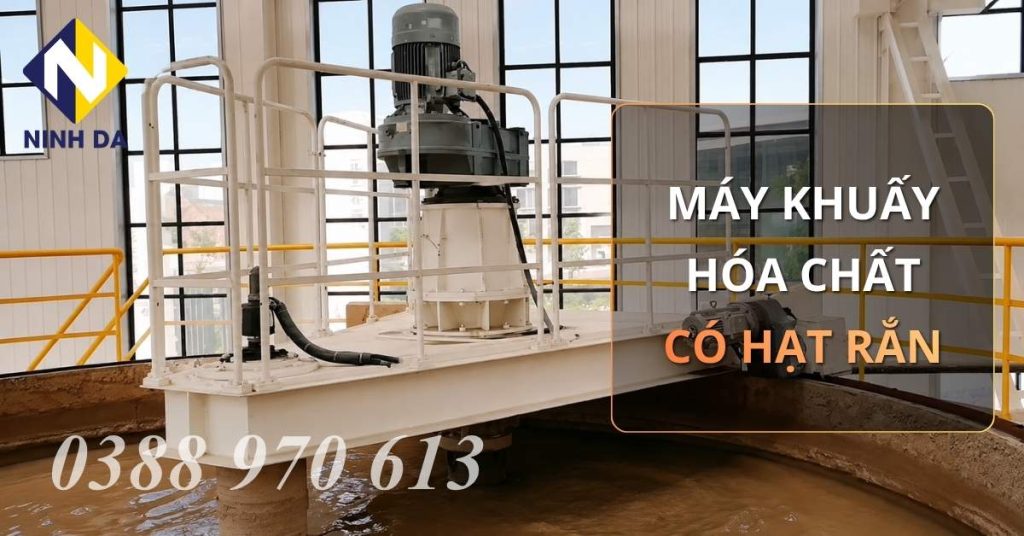
Khi đầu tư một máy khuấy trộn hóa chất, nhiều nhà máy chỉ tập trung vào công suất motor, tốc độ vòng quay và kiểu cánh khuấy, mà bỏ qua một yếu tố quyết định tuổi thọ thiết bị: vật liệu tiếp xúc trực tiếp với hóa chất. Đây là sai sót khiến không ít hệ thống phải dừng máy sớm, thay trục, thay cánh chỉ sau vài tháng vận hành.
Trong môi trường hóa chất ăn mòn, chọn sai vật liệu có thể dẫn tới rỗ bề mặt trục và cánh khuấy, bong tróc lớp phủ, nhiễm bẩn dung dịch, hỏng phớt cơ khí và bạc đạn, kéo theo việc phải dừng cả dây chuyền để sửa chữa. Bài viết này phân tích ưu – nhược của ba lựa chọn phổ biến nhất — inox 304, inox 316/316L và phủ PTFE — để bạn chọn đúng vật liệu cho từng điều kiện vận hành thực tế. Lưu ý trước: không có vật liệu nào phù hợp cho mọi loại hóa chất.
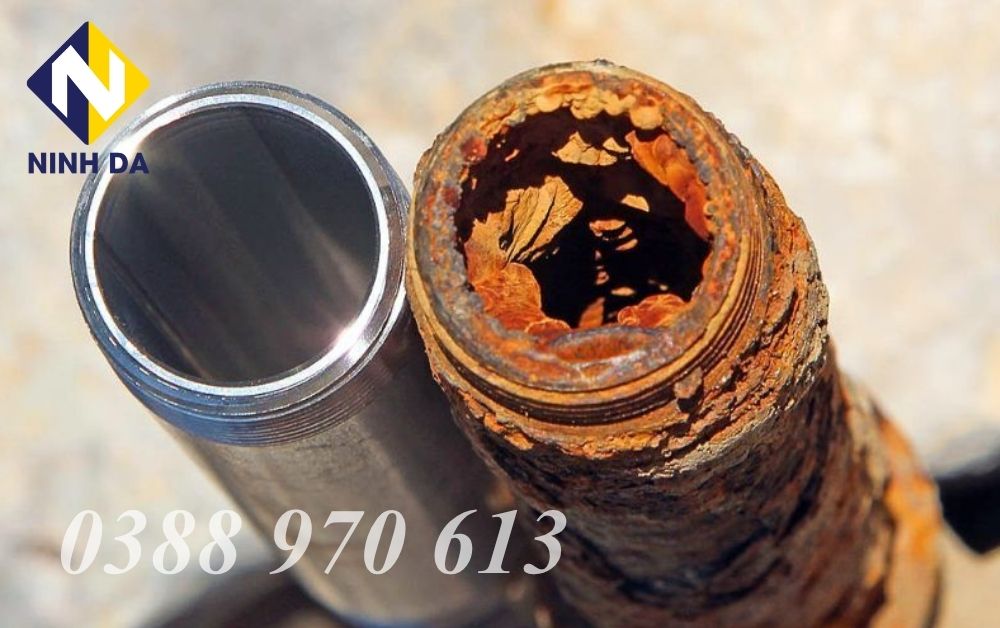
Vì sao máy khuấy hóa chất cần quan tâm đến khả năng chống ăn mòn?
Máy khuấy là thiết bị tiếp xúc trực tiếp với hóa chất
Trục khuấy, cánh khuấy, đầu nối, khớp nối, phớt cơ khí và đôi khi cả bồn khuấy đều tiếp xúc trực tiếp với dung dịch. Khi máy hoạt động, dòng chảy và lực cắt làm hóa chất liên tục va đập, ma sát lên bề mặt kim loại.
Môi trường khuấy càng mạnh thì nguy cơ ăn mòn cơ học kết hợp ăn mòn hóa học càng cao. Đây là lý do một vật liệu “đứng yên trong bể” có thể bền, nhưng khi gắn lên cánh khuấy quay liên tục lại xuống cấp nhanh hơn nhiều.
Ăn mòn không chỉ đến từ bản thân hóa chất
Tốc độ ăn mòn phụ thuộc vào nhiều yếu tố cộng hưởng, không chỉ tên hóa chất:
- Nồng độ hóa chất cao.
- Nhiệt độ vận hành cao.
- pH quá thấp hoặc quá cao.
- Có ion chloride, muối, dung môi hoặc axit mạnh.
- Thời gian ngâm hóa chất kéo dài.
- Tốc độ khuấy cao gây mài mòn bề mặt.
- Có hạt rắn, bột, pigment, slurry gây mài mòn cơ học.
Hậu quả khi chọn sai vật liệu máy khuấy
Chọn sai vật liệu thường không lộ ra ngay, mà âm thầm bào mòn cả hệ thống:
- Trục khuấy bị rỗ, mòn, cong hoặc gãy.
- Cánh khuấy bị ăn mòn, giảm hiệu suất khuấy trộn.
- Lớp phủ bong tróc làm nhiễm bẩn sản phẩm.
- Phớt cơ khí nhanh hỏng, gây rò rỉ hóa chất.
- Tăng chi phí bảo trì và thay thế linh kiện.
- Mất an toàn vận hành nếu hóa chất độc hại, dễ bay hơi hoặc ăn mòn mạnh.
Với nhà máy chạy liên tục 24/7, mỗi lần dừng máy ngoài kế hoạch đều kéo theo tổn thất sản lượng lớn hơn nhiều so với chênh lệch chi phí vật liệu ban đầu.
Những bộ phận nào của máy khuấy cần chọn vật liệu chống ăn mòn?
Trục khuấy
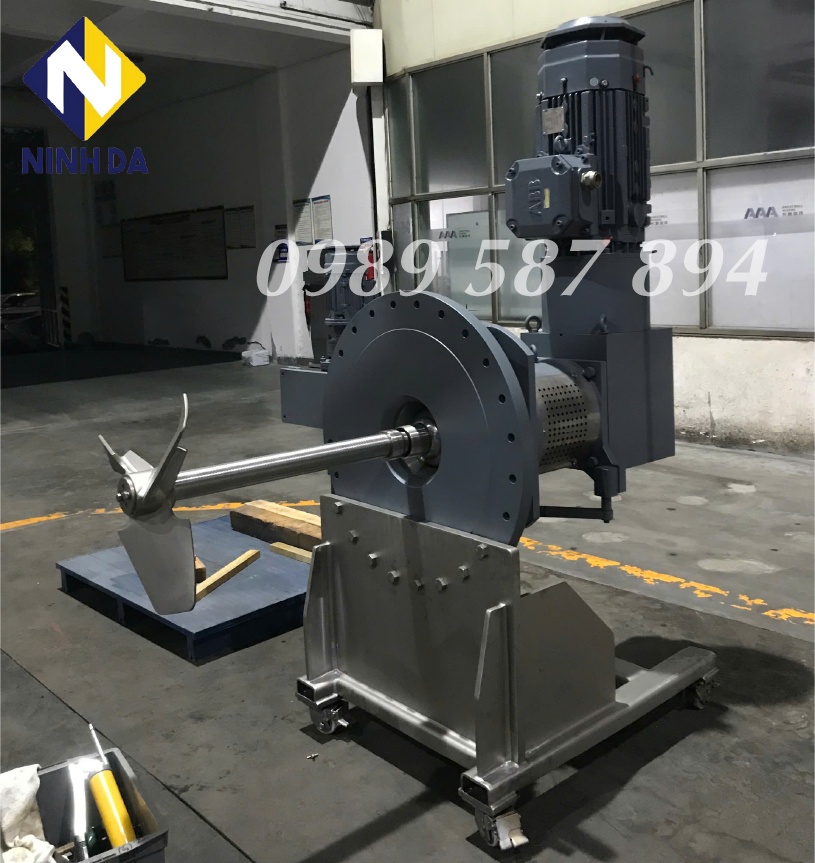
Trục truyền mô-men xoắn từ motor/hộp giảm tốc xuống cánh khuấy và thường ngâm trực tiếp trong hóa chất. Trục vừa phải chống ăn mòn, vừa đủ độ cứng và độ bền cơ học để không cong, võng. Với bồn sâu hoặc dung dịch nhớt, trục càng dài thì càng phải tính kỹ độ võng, độ rung và vật liệu.
Cánh khuấy
Cánh là bộ phận tiếp xúc mạnh nhất với hóa chất, chịu đồng thời lực cắt, va đập và ma sát với dung dịch. Cánh có thể là dạng chân vịt, turbine, mái chèo, anchor hay đĩa phân tán. Dung dịch càng đặc hoặc càng nhiều hạt rắn thì yêu cầu vật liệu cánh càng cao.
>>> Xem thêm bài viết: “Sơ lược về các loại cánh khuấy” sơ lược về các loại cánh khuấy.
Phớt cơ khí và cụm làm kín
Phớt là vị trí dễ hỏng nếu hóa chất ăn mòn hoặc có hơi hóa chất bốc lên. Khi chọn vật liệu, đừng chỉ quan tâm trục và cánh mà bỏ qua vật liệu phớt, gioăng, O-ring. Một số môi trường cần phớt cơ khí chuyên dụng hoặc seal làm từ vật liệu chịu hóa chất riêng.
Với hóa chất vừa ăn mòn vừa độc hoặc dễ bay hơi, một mặt chà là không đủ — cấu hình tiêu chuẩn là phớt cơ khí đôi, dải làm việc tới −40 ~ 350 °C tùy series.
Bồn khuấy và các chi tiết phụ
Nếu bồn được cung cấp đồng bộ, vật liệu bồn cần tương thích với trục và cánh. Đừng bỏ qua các chi tiết như bulong, mặt bích, khớp nối, ống hút/xả — đây thường là những điểm ăn mòn đầu tiên mà ít người để ý.

Inox 304 dùng cho máy khuấy hóa chất khi nào?
Đặc điểm của inox 304
Inox 304 là vật liệu phổ biến nhất trong chế tạo danh sách 14 dòng máy khuấy Greatwall Mixers. Nó chống gỉ tốt trong nhiều môi trường thông thường, dễ gia công, dễ hàn và có chi phí hợp lý hơn inox 316. Đây là lựa chọn kinh tế cho các dung dịch ít ăn mòn hoặc ăn mòn nhẹ.
Trường hợp nên dùng inox 304
Inox 304 phù hợp khi điều kiện vận hành không quá khắc nghiệt:
- Hóa chất loãng, ít ăn mòn.
- Dung dịch trung tính, pH không quá cực đoan.
- Nước sạch, phụ gia nhẹ, dung dịch pha trộn thông thường.
- Một số ứng dụng thực phẩm, mỹ phẩm, dung dịch tẩy rửa nhẹ.
- Môi trường không có chloride cao hoặc axit mạnh.
Khi nào không nên dùng inox 304?
Đây là phần quan trọng nhất để tránh “tiền mất tật mang”. Không nên dùng inox 304 khi:
- Dung dịch có chloride cao (dễ gây rỗ điểm – pitting).
- Có axit mạnh hoặc kiềm mạnh.
- Hóa chất ở nhiệt độ cao.
- Dung dịch có tính ăn mòn kéo dài, ngâm lâu.
- Môi trường vừa ăn mòn vừa có hạt rắn mài mòn.
- Hệ thống yêu cầu vận hành liên tục, khó dừng máy bảo trì.
Ưu điểm và hạn chế của inox 304
| Tiêu chí | Inox 304 |
|---|---|
| Chi phí | Thấp hơn inox 316 và PTFE |
| Gia công | Dễ gia công, dễ hàn |
| Chống ăn mòn | Tốt trong môi trường nhẹ |
| Ứng dụng | Dung dịch thông thường, ít ăn mòn |
| Hạn chế | Không phù hợp với chloride cao, axit mạnh, môi trường ăn mòn nặng |
Inox 316/316L dùng cho máy khuấy hóa chất khi nào?
Inox 316 khác inox 304 ở điểm nào?
Inox 316 được chọn khi môi trường ăn mòn cao hơn mức inox 304 chịu được. Nhờ bổ sung molypden, inox 316 chống ăn mòn tốt hơn trong nhiều môi trường hóa chất, đặc biệt khi có chloride, muối hoặc nguy cơ rỗ bề mặt. Inox 316L có hàm lượng carbon thấp hơn, thường được ưu tiên cho các chi tiết hàn hoặc môi trường cần chống ăn mòn tốt ngay tại vùng mối hàn.
Trường hợp nên dùng inox 316/316L
Inox 316/316L là lựa chọn an toàn cho phần lớn ứng dụng công nghiệp tầm trung:
- Hóa chất có tính ăn mòn trung bình.
- Dung dịch có chloride hoặc muối ở mức nhất định.
- Hệ thống xử lý nước, nước thải, hóa chất công nghiệp.
- Bồn khuấy vận hành lâu dài.
- Dung dịch yêu cầu độ sạch cao hơn.
- Môi trường mà inox 304 có nguy cơ bị rỗ hoặc xuống cấp nhanh.
Khi nào inox 316 vẫn chưa đủ?
Inox 316 tốt hơn 304 nhưng không phải vật liệu vạn năng. Cần cân nhắc giải pháp khác khi:
- Axit quá mạnh hoặc nồng độ rất cao.
- Nhiệt độ hóa chất cao.
- Hóa chất có tính oxy hóa mạnh.
- Môi trường đồng thời ăn mòn hóa học và mài mòn cơ học.
- Dung dịch đặc biệt cần vật liệu phi kim hoặc lớp phủ PTFE.
- Nhà máy yêu cầu vật liệu theo tiêu chuẩn riêng.
Ưu điểm và hạn chế của inox 316/316L
| Tiêu chí | Inox 316/316L |
|---|---|
| Chi phí | Cao hơn inox 304 |
| Khả năng chống ăn mòn | Tốt hơn inox 304 |
| Phù hợp | Hóa chất ăn mòn trung bình, nước thải, môi trường có chloride |
| Gia công | Tốt, nhưng chi phí cao hơn |
| Hạn chế | Không tối ưu cho mọi axit mạnh hoặc hóa chất đặc biệt |
Khi yêu cầu vượt qua mức 316L thông thường sang 316L đánh bóng điện hóa, dòng có sẵn cấu hình đó là máy khuấy từ tính lắp đáy MTS-C — chi tiết tiếp xúc AISI 316L đánh bóng điện hóa đạt Ra 0,2, bạc SiC đạt chứng nhận FDA.
Máy khuấy hóa chất phủ PTFE dùng khi nào?
PTFE là gì trong máy khuấy hóa chất?
PTFE (polytetrafluoroethylene) là vật liệu/lớp phủ có khả năng kháng hóa chất rất tốt trong nhiều môi trường ăn mòn mạnh. Trong hệ thống khuấy trộn hóa chất, PTFE thường được dùng để phủ trục, phủ cánh hoặc các chi tiết tiếp xúc trực tiếp với hóa chất, tạo lớp ngăn cách giữa hóa chất và kim loại nền bên trong.
Trường hợp nên dùng phủ PTFE
Phủ PTFE phát huy giá trị khi inox không còn an toàn:
- Hóa chất ăn mòn mạnh.
- Axit/kiềm nồng độ cao.
- Dung dịch không phù hợp với inox 304 hoặc 316.
- Môi trường cần hạn chế kim loại tiếp xúc trực tiếp với sản phẩm.
- Hệ thống yêu cầu khả năng kháng hóa chất cao hơn inox thông thường.
Hạn chế của phủ PTFE
Phủ PTFE không phải “thuốc chữa bách bệnh” — cần nhìn nhận đầy đủ cả mặt hạn chế:
- Chi phí cao hơn inox thường.
- Chất lượng phụ thuộc nhiều vào tay nghề và quy trình thi công lớp phủ.
- Nếu bị trầy xước, bong tróc hoặc va đập mạnh, kim loại nền bên trong có thể bị hóa chất tấn công.
- Không phù hợp với mọi môi trường có mài mòn cơ học mạnh.
- Cần kiểm tra khả năng chịu nhiệt, chịu va đập và độ dày lớp phủ.
- Với cánh khuấy tốc độ cao hoặc dung dịch có hạt rắn, phải cân nhắc kỹ nguy cơ mòn lớp phủ.
Khi nào không nên lạm dụng PTFE?
Không nên mặc định PTFE là “an toàn nhất”. Tránh lạm dụng khi:
- Dung dịch chỉ ăn mòn nhẹ — inox 304/316 đã đủ.
- Dung dịch có hạt rắn sắc cạnh gây mài mòn lớp phủ.
- Ứng dụng cần vệ sinh cơ học thường xuyên.
- Cần tối ưu chi phí đầu tư ban đầu.
- Không kiểm soát tốt được độ bám và độ dày lớp phủ.
PTFE không chỉ nằm ở cánh và trục: với môi chất ăn mòn mạnh không có hạt lơ lửng, cụm làm kín thường dùng phớt cơ khí đơn kiểu ống xếp PTFE — dải làm việc −10 ~ 120 °C, −0,1 ~ 0,5 MPa.
So sánh inox 304, inox 316 và phủ PTFE trong máy khuấy hóa chất
| Tiêu chí | Inox 304 | Inox 316/316L | Phủ PTFE |
|---|---|---|---|
| Khả năng chống ăn mòn | Tốt với môi trường nhẹ | Tốt hơn 304, hợp môi trường ăn mòn trung bình | Rất tốt với nhiều hóa chất ăn mòn mạnh |
| Chi phí | Thấp nhất | Trung bình – cao | Cao nhất |
| Độ bền cơ học | Tốt | Tốt | Phụ thuộc lớp phủ và nền kim loại |
| Khả năng chịu va đập | Tốt | Tốt | Cần tránh trầy xước, bong lớp phủ |
| Phù hợp dung dịch có hạt rắn | Tùy mức độ | Tùy mức độ | Cần cân nhắc nguy cơ mài mòn lớp phủ |
| Ứng dụng phù hợp | Dung dịch nhẹ, ít ăn mòn | Hóa chất ăn mòn trung bình, nước thải, chloride nhẹ | Axit/kiềm mạnh, hóa chất đặc biệt |
| Rủi ro chính | Rỗ, gỉ trong môi trường mạnh | Vẫn có thể ăn mòn trong môi trường đặc biệt | Bong/trầy lớp phủ nếu vận hành sai |
Không chỉ chọn vật liệu theo tên hóa chất — cần xét thêm điều kiện vận hành
Cùng một hóa chất nhưng điều kiện vận hành khác nhau có thể đòi hỏi vật liệu khác nhau. Đây là lý do việc tư vấn chỉ dựa trên tên hóa chất là chưa đủ.
Nồng độ hóa chất
Dung dịch loãng có thể dùng inox, nhưng cùng hóa chất đó ở nồng độ cao lại có thể cần phủ PTFE hoặc vật liệu đặc biệt.
Nhiệt độ vận hành
Nhiệt độ càng cao, tốc độ ăn mòn thường càng tăng. Một vật liệu phù hợp ở nhiệt độ thường chưa chắc còn phù hợp khi dung dịch nóng.
Độ pH
pH quá thấp hoặc quá cao đều ảnh hưởng đến tuổi thọ vật liệu. pH không phải yếu tố duy nhất, nhưng là chỉ số quan trọng khi tư vấn ban đầu.
Độ nhớt và tốc độ khuấy
Dung dịch nhớt cần mô-men lớn, tạo lực tác động cao lên trục và cánh. Tốc độ khuấy cao có thể làm tăng mài mòn bề mặt. Với lớp phủ PTFE, cần kiểm tra nguy cơ trầy xước hoặc bong lớp phủ khi khuấy mạnh.
Có hạt rắn hoặc chất mài mòn không?
Pigment, bột, slurry, tinh thể hoặc hạt rắn có thể bào mòn bề mặt vật liệu. Trong trường hợp này, ngoài chống ăn mòn còn phải xét thêm khả năng chống mài mòn.
Thời gian vận hành
Máy chạy vài giờ/ngày khác hẳn máy chạy liên tục 24/7. Vận hành liên tục đòi hỏi hệ số an toàn vật liệu cao hơn.
Gợi ý chọn vật liệu máy khuấy theo từng môi trường hóa chất
Bảng dưới mang tính định hướng ban đầu. Lựa chọn cuối cùng vẫn cần đối chiếu điều kiện thực tế và bảng tương thích hóa chất của hãng.
| Môi trường dung dịch | Vật liệu nên cân nhắc | Ghi chú |
|---|---|---|
| Dung dịch trung tính, ít ăn mòn | Inox 304 | Phù hợp nếu không có chloride cao hoặc nhiệt độ cao |
| Hóa chất ăn mòn nhẹ – trung bình | Inox 316/316L | An toàn hơn inox 304 trong nhiều ứng dụng công nghiệp |
| Nước thải, PAC, polymer, hóa chất xử lý nước | Inox 316/316L hoặc theo điều kiện thực tế | Cần xét pH, nồng độ, nhiệt độ |
| Axit/kiềm mạnh | Phủ PTFE hoặc vật liệu đặc biệt | Cần kiểm tra tương thích hóa chất cụ thể |
| Dung dịch có hạt rắn, pigment, slurry | Inox 316/316L hoặc vật liệu chịu mài mòn | Cân nhắc kỹ nếu dùng lớp phủ |
| Hóa chất dễ bay hơi, độc hại | Vật liệu chống ăn mòn + phớt phù hợp | Chú ý cụm làm kín và an toàn vận hành |
| Dung dịch yêu cầu vệ sinh cao | Inox 316L | Thường phù hợp hơn trong môi trường yêu cầu sạch |
Những sai lầm thường gặp khi chọn vật liệu máy khuấy hóa chất
Chỉ chọn theo giá rẻ
Dùng inox 304 cho mọi hóa chất để giảm chi phí ban đầu là tư duy tiết kiệm sai chỗ. Hậu quả là trục, cánh hỏng nhanh, chi phí thay thế và thời gian dừng máy còn tốn kém hơn.
Nghĩ inox 316 chống được mọi hóa chất
Inox 316 tốt hơn 304 nhưng vẫn có giới hạn. Một số môi trường axit mạnh hoặc hóa chất đặc biệt vẫn cần lớp phủ PTFE hoặc vật liệu chuyên dụng.
Chỉ quan tâm trục và cánh, bỏ qua phớt
Phớt, O-ring và gioăng có thể hỏng trước cả trục và cánh. Trên thực tế, rò rỉ hóa chất thường bắt đầu từ cụm làm kín.
Dùng PTFE nhưng không xét mài mòn cơ học
Lớp phủ có thể bị mòn hoặc trầy trong môi trường có hạt rắn. Khi lớp phủ hỏng, hóa chất sẽ tấn công thẳng vào kim loại nền.
Không cung cấp đủ thông tin hóa chất cho nhà cung cấp
Chỉ gửi tên hóa chất là chưa đủ. Để tư vấn chính xác, cần thêm nồng độ, nhiệt độ, pH, độ nhớt, tỷ trọng và thời gian vận hành.
Khi gửi yêu cầu báo giá máy khuấy hóa chất chống ăn mòn cần cung cấp thông tin gì?
Càng cung cấp đủ thông tin, đội kỹ thuật càng tư vấn nhanh và chính xác vật liệu, công suất, cấu hình phù hợp.
Thông tin về hóa chất
- Tên hóa chất hoặc thành phần chính.
- Nồng độ.
- pH.
- Nhiệt độ vận hành.
- Có chloride, muối, dung môi hoặc axit/kiềm mạnh không.
- Có hạt rắn, bột, tinh thể, pigment không.
Thông tin về bồn khuấy
- Dung tích bồn.
- Đường kính và chiều cao bồn.
- Bồn hở hay bồn kín.
- Vật liệu bồn.
- Có áp suất hoặc chân không không.
Thông tin về quá trình khuấy
- Mục đích khuấy: hòa tan, đồng nhất, chống lắng, phân tán, nhũ hóa.
- Độ nhớt dung dịch.
- Tỷ trọng.
- Thời gian khuấy mong muốn.
- Vận hành liên tục hay theo mẻ.
- Có yêu cầu biến tần hay không.
Thông tin về yêu cầu vật liệu
- Mong muốn inox 304, inox 316/316L hay phủ PTFE.
- Yêu cầu chứng chỉ vật liệu (nếu có).
- Yêu cầu vệ sinh, chống nhiễm bẩn, chống rò rỉ.
Xem thêm:
Sản phẩm: Máy khuấy hóa chất trục đứng
Sản phẩm: Máy khuấy trục ngang
Ninh Đà tư vấn máy khuấy hóa chất chống ăn mòn theo từng điều kiện thực tế
Là đại diện chính thức của Greatwall Mixers tại Việt Nam, Ninh Đà không chọn vật liệu máy khuấy công nghiệp theo kinh nghiệm chung chung. Với mỗi ứng dụng, đội ngũ kỹ thuật sẽ kiểm tra loại hóa chất, nồng độ, nhiệt độ, độ nhớt, dung tích bồn, kiểu khuấy, thời gian vận hành và yêu cầu an toàn.
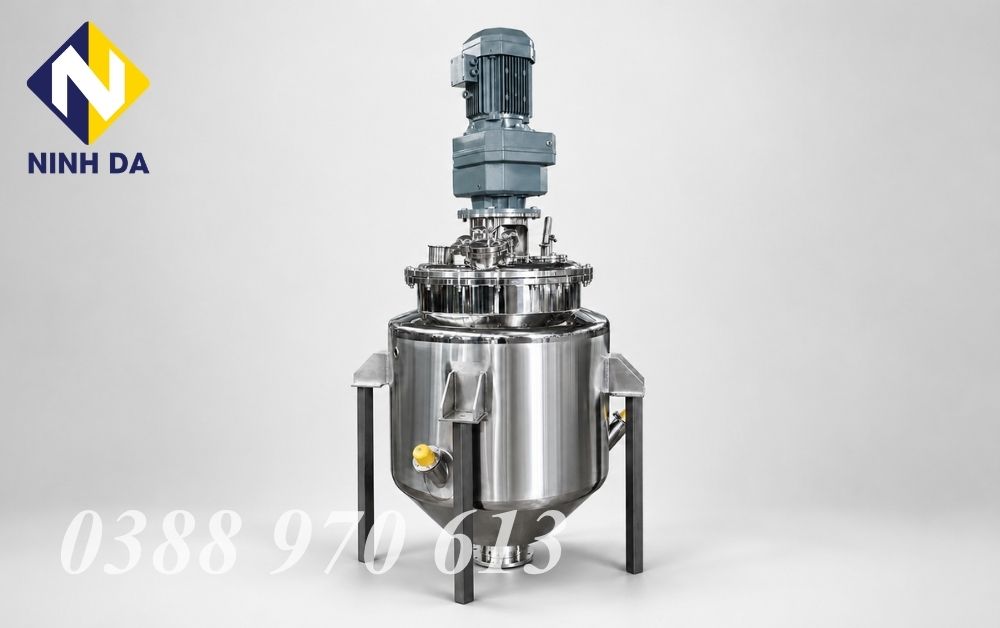
Từ các thông số đó, Ninh Đà tư vấn cấu hình phù hợp cho toàn bộ máy: vật liệu trục và cánh (inox 304, inox 316/316L hay phủ PTFE), motor/hộp giảm tốc, kiểu cánh khuấy, phớt cơ khí và biến tần khi cần. Cách làm này giúp nhà máy giảm rủi ro dừng máy ngoài kế hoạch, kéo dài tuổi thọ thiết bị và tối ưu chi phí vận hành dài hạn — đúng tinh thần “Keep Your Plant Running”.
Ninh Đà cũng đồng hành từ tư vấn, lắp đặt đến bảo trì, kèm cam kết hàng chính hãng và hỗ trợ kỹ thuật, phù hợp với cả nhà máy trong nước lẫn doanh nghiệp FDI có tiêu chuẩn cao.
Câu hỏi thường gặp (FAQ)
Máy khuấy hóa chất dùng inox 304 có được không?
Được, nếu hóa chất ít ăn mòn, nồng độ thấp, nhiệt độ không cao và không có chloride cao. Không nên dùng inox 304 cho môi trường axit mạnh, kiềm mạnh hoặc ăn mòn nặng.
Inox 316 có chống ăn mòn tốt hơn inox 304 không?
Có. Trong nhiều môi trường công nghiệp, inox 316 chống ăn mòn tốt hơn inox 304, đặc biệt khi có chloride. Tuy nhiên vẫn cần kiểm tra loại hóa chất, nồng độ và nhiệt độ trước khi quyết định.
Khi nào nên dùng máy khuấy phủ PTFE?
Khi hóa chất ăn mòn mạnh hoặc không phù hợp với inox 304/316. Cần cân nhắc thêm yếu tố mài mòn, nhiệt độ và nguy cơ trầy xước lớp phủ trước khi chọn.
Có nên phủ PTFE toàn bộ trục và cánh khuấy không?
Tùy môi trường hóa chất và chi phí đầu tư. Một số trường hợp chỉ cần inox 316 là đủ; với môi trường ăn mòn mạnh, có thể cần phủ PTFE phần tiếp xúc trực tiếp với hóa chất.
Chọn vật liệu máy khuấy hóa chất có cần dựa vào pH không?
Có, nhưng pH không phải yếu tố duy nhất. Cần kết hợp thêm nồng độ, nhiệt độ, thành phần hóa chất, độ nhớt và thời gian vận hành.
Kết luận
Nhìn chung, inox 304 phù hợp môi trường nhẹ, inox 316/316L phù hợp môi trường ăn mòn cao hơn, còn phủ PTFE dành cho các hóa chất ăn mòn mạnh hoặc khi cần cách ly hoàn toàn kim loại với dung dịch. Không nên chọn vật liệu chỉ dựa trên tên hóa chất hay giá thành — cần đánh giá toàn bộ điều kiện vận hành để chọn đúng.
Nếu bạn đang cần một máy khuấy trộn hóa chất bền với môi trường ăn mòn, hãy cung cấp tên hóa chất, nồng độ, nhiệt độ, pH, dung tích bồn và mục đích khuấy. Đội ngũ kỹ thuật Ninh Đà sẽ hỗ trợ tư vấn cấu hình trục, cánh, vật liệu và công suất phù hợp với từng điều kiện vận hành. Liên hệ Hotline 0388 970 613 hoặc info@ninhda.com để được tư vấn và báo giá nhanh.
Cần chọn máy khuấy cho bài toán của nhà máy?
Gửi môi chất, thể tích bồn và mục tiêu khuấy để kỹ sư Ninh Đà đề xuất cấu hình và báo giá. Cần gấp, gọi 0388 970 613.